 13761082464

 13761082464
2025-09-12
攻克电泳漆膜针孔难题
在涂装工艺中,漆膜质量直接关乎产品的外观质感与防护性能,而针孔问题是影响漆膜品质的常见隐患。所谓针孔,是指漆膜表面出现的针状小凹坑,其与缩孔存在明显区别:缩孔的凹坑中心通常存在异物核心,且周围伴有漆膜堆积凸起,而针孔则无此特征。
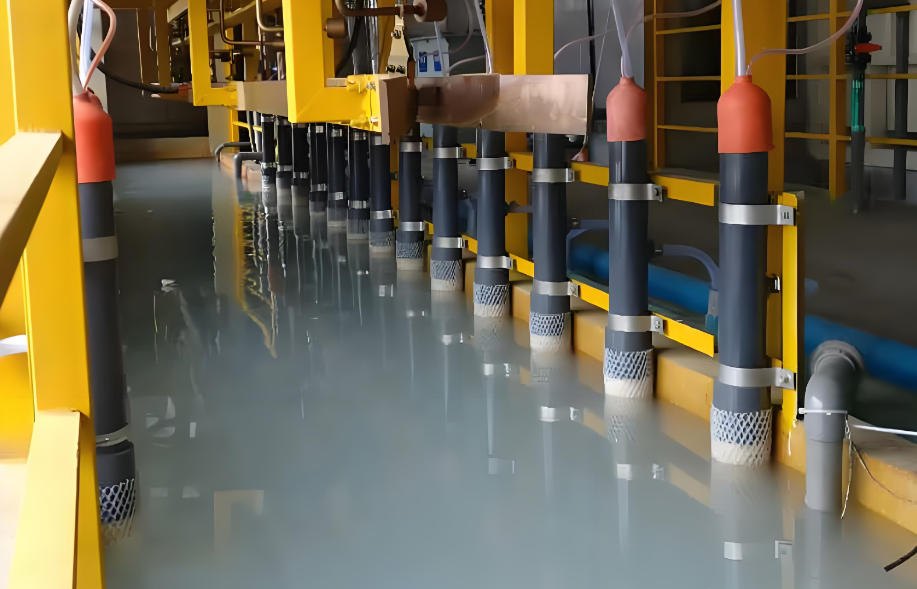
精准识别针孔类型是解决问题的前提。根据成因,针孔主要分为三类:
再溶解性针孔:工件经泳涂成膜后,若电泳后冲洗不及时,湿漆膜易发生再溶解,进而形成针孔。
气体针孔:电泳过程中电解反应过于激烈,会产生过多气泡且脱泡效果不佳;此外,槽液温度偏低或搅拌不充分,会导致漆膜中的气泡在烘干时破裂,从而产生针孔。
带电入槽相关针孔:包括阶梯式针孔与气泡针孔。阶梯式针孔多在带电入槽阶梯弊病严重时出现,沿入槽斜线露出底板;气泡针孔则因槽液对工件表面浸润不良,使气泡被封闭在漆膜内或槽液表面泡沫附着于工件表面形成,且多见于被涂工件下部。
针对上述针孔问题,我们凭借丰富的行业经验与专业技术,总结出一套高效的预防方案,助力企业提升涂装质量:
为避免再溶解性针孔,工件泳涂成膜后离开槽液,需立即用超滤液或纯水进行冲洗。
应对气体针孔,在电泳涂装时,需严格管控漆液中杂质离子浓度,定期化验并确保其在规定范围内,超标时及时排放超滤液,同时规范极液管理;鉴于磷化膜孔隙率高易产生气泡,需严格遵守工艺温度要求(阴极电泳一般控制在 28~30℃)。
消除带电入槽阶梯式针孔,需保证槽液表面流速大于 0.2m/s 以清除堆积泡沫,且在带电入槽通电生产时,避免运输链速度过低。
解决水洗针孔,首先要确保漆膜电渗性良好,控制槽内溶剂及杂质离子含量,待漆膜致密后,冲洗水压需控制在 0.15MPa 以内。
我们深耕涂装领域多年,深谙各类漆膜问题的解决之道。从工艺优化到技术支持,我们致力于为企业提供全方位的解决方案,助力企业攻克涂装难题,提升产品竞争力。若您在涂装过程中遇到任何问题,欢迎随时与我们联系,我们将为您提供专业的服务与支持。